 فروشگاه گازبان | گازبان – فروش لوله و اتصالات گازی پلی اتیلن و فولادی
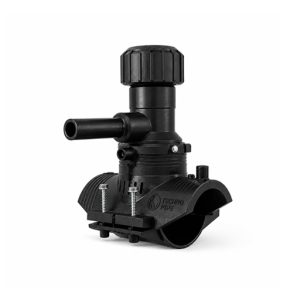
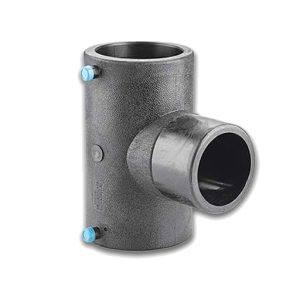
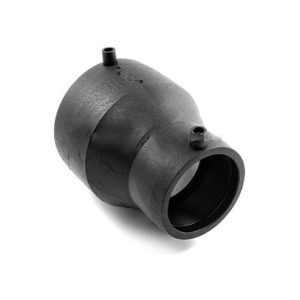
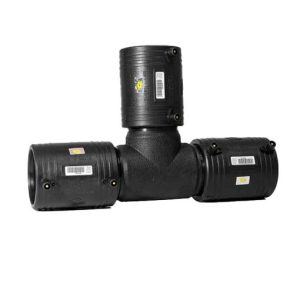
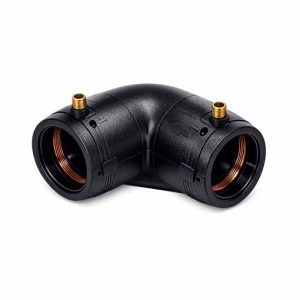

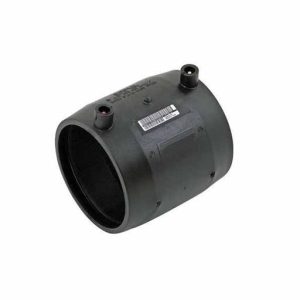
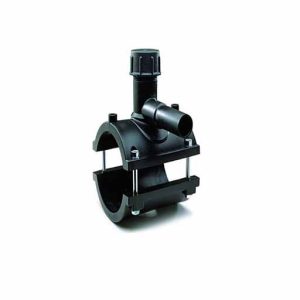
خرید اتصالات جوشی پلی اتیلن, قیمت اتصالات جوشی پلی اتیلن, مشخصات اتصالات جوشی پلی اتیلن
لولههای پلی اتیلن در طیف وسیعی از اندازهها بین قطر 16 میلیمتر تا 1000 میلیمتر تولید میشوند و این لولهها را میتوان با روشهای مختلفی به هم متصل کرد.
روشها شامل اتصالات مکانیکی و طیف وسیعی از روشهای جوش حرارتی است. ماهیت مواد پلی اتیلن مانع از استفاده از سیستمهای مبتنی بر چسب میشود.
فرآیندهای جوش حرارتی
جوش حرارتی شامل گرم کردن مواد پلی اتیلن. در سطوح اتصال. کنار هم آوردن سطوح مذاب. تحت فشارهای کنترلشده. و نگه داشتن سطوح در کنار هم تا زمان خنک شدن اتصال است.
در تمام فرآیندهای جوش حرارتی. اتصال لوله در محل فقط باید توسط اپراتورهای جوش آموزشدیده با استفاده از دستگاههای جوش که به درستی نگهداری و کالیبره شدهاند، انجام شود.
سازگاری جوش مواد پلی اتیلن. باید قبل از جوشکاری مشخص شود. و در صورت وجود هرگونه شک و تردید. باید از مهندسان گازبان مشاوره گرفته شود.
جوش لب به لب
این عمل معمولاً برای لولههای پلی اتیلن. در محدوده اندازه 90 میلیمتر تا 1000 میلیمتر. برای اتصالات روی لولهها، اتصالات و عملیات انتهایی استفاده میشود. جوش لب به لب. اتصالی همگن با خواص مشابه مواد لوله. و اتصالات و توانایی مقاومت. در برابر بارهای طولی را فراهم میکند.
دستگاههای جوش لب به لب باید به اندازه کافی قوی باشند تا انتهای لولهها را در محدوده تلرانسهای نزدیک همتراز و تحت فشار قرار دهند و گرمایش و فشار سطوح اتصال را در محدوده تلرانسهای پارامتر مورد نیاز فراهم کنند.
فرآیند جوش لب به لب شامل مراحل زیر است. که به طور کلی در شکل نشان داده شده است.
لولهها باید در دستگاه جوش نصب شوند و انتهای آنها با الکل غیر رسوبی تمیز شود تا تمام آلودگی، گرد و غبار، رطوبت و لایههای چرب از ناحیهای تقریباً 75 میلیمتری از انتهای هر لوله، در هر دو سطح با قطر داخلی و خارجی، پاک شود.
انتهای لولهها با استفاده از یک برش چرخان بریده میشوند تا تمام انتهای ناهموار و لایههای اکسیداسیون حذف شوند. سطوح انتهایی بریده شده باید مربع و موازی باشند.
مراحل آماده سازی اتصالات جوشی پلی اتیلن
انتهای لولههای پلی اتیلن با تماس تحت فشار با یک صفحه گرمکن گرم میشوند. صفحات گرمکن باید تمیز و عاری از آلودگی باشند. و در محدوده دمای سطح مشخص شده نگهداری شوند. تماس تا زمانی که گرمایش یکنواخت. در اطراف انتهای لوله برقرار شود. حفظ میشود و سپس فشار تماس به مقدار کمتری به نام فشار جذب گرما کاهش مییابد. سپس تماس تا زمانی که زمان. جذب گرما مناسب سپری شود، حفظ میشود.
سپس انتهای لولههای گرم شده جمع میشوند. و صفحه گرم کننده برداشته میشود. سپس انتهای لولههای. پلی اتیلن گرم شده. به هم نزدیک شده و به طور مساوی. تا مقدار فشار جوشکاری تحت فشار قرار میگیرند. سپس این فشار برای مدتی حفظ میشود. تا فرآیند جوشکاری انجام شود. و اتصال جوش داده شده تا دمای محیط خنک شود. و از این رو استحکام کامل اتصال را ایجاد کند. در طول این دوره خنک کننده. اتصالات باید دست نخورده و تحت فشار باقی بمانند.
تحت هیچ شرایطی نباید اتصالات با آب سرد اسپری شوند.
ترکیب زمانها، دماها و فشارهایی که باید اتخاذ شوند به درجه مواد پلی اتیلن، قطر و ضخامت دیواره لولهها و برند و مدل دستگاه جوش مورد استفاده بستگی دارد.
مهرههای جوش نهایی. باید کاملاً نورد شده. عاری از حفره و حفره. با اندازه مناسب. و عاری از تغییر رنگ باشند.
در صورت اجرای صحیح، حداقل استحکام بلند مدت. اتصال جوش لب به لب باید 90% استحکام لوله پلی اتیلن اصلی باشد.
پارامترهای اتصالات جوشی پلی اتیلن
- ناحیه 1 فشار اولیه جوش P1
- زمان T1 کیلو پاسکال
- ثانیه (دقیقه)
- ناحیه 2 فشار جذب حرارت P2
- زمان T2 کیلو پاسکال
- ثانیه (دقیقه)
- ناحیه 3 زمان تغییر در طول جوش T3 ثانیه (حداکثر)
- ناحیه 4 افزایش فشار جوش
- فشار جوشکاری P3
- زمان جوشکاری خنک شدن T5 ثانیه (دقیقه)
در کاربردهای میدانی. سوابق کامل QA از زمانها. دماها و فشارهای به دست آمده. برای همه اتصالات باید ثبت شود. و محل جوشها در نقشههای سایت هنگام ساخت مشخص شود.
آزمایشهای مخرب. و یا غیر مخرب.نیز ممکن است. برای تأیید قابل قبول بودن. کیفیت اتصالات انجام شود.
مهرههای جوش معمولاً روی قطعه لوله باقی میمانند. مگر اینکه لازم باشد از قطر خارجی برای ایجاد پوشش لغزنده. یا از قطر داخلی برای جلوگیری از انسداد احتمالی مواد در لولههای اصلی فاضلاب برداشته شوند.
الکتروفیوژن
سیستم الکتروفیوژن پلی اتیلن. وینیدکس شامل کوپلینگها. زینها و اتصالات قالبگیری شده. با المانهای الکتریکی موجود در اتصال است.
هنگامی که جریان الکتریکی کنترلشده از سیم مقاومت عبور میکند، افزایش دما رخ میدهد و گرمای حاصل به سطوح اتصال منتقل میشود تا ذوب رخ دهد. سطوح اتصال تا زمان خنک شدن تحت فشار نگه داشته میشوند.
اتصالات الکتروفیوژن وینیدکس به یک جوشکار الکتروفیوژن با قابلیت اسکن بارکد نیاز دارند. بارکد اتصالات حاوی پارامترهای فیوژن مورد نیاز برای تکمیل موفقیتآمیز فرآیند فیوژن است. منبع تغذیه باید 240 ولت 50 هرتز، تک فاز باشد. در صورت استفاده از ژنراتور، لطفاً در مورد حداقل الزامات اندازه، مشاوره فنی بگیرید زیرا این امر با توجه به توان مورد نیاز اتصال متفاوت است.
اتصالات الکتروفیوژن وینیدکس از پینهای اتصال با قطر 4.0 میلیمتر استفاده میکنند.
جعبههای کنترل الکتروفیوژن نباید در محیطهای انفجاری استفاده شوند. در ترانشههای عمیق، تونلها یا معادن، منبع تغذیه ممکن است نیاز به تأیید اداره برق محلی داشته باشد.
تمام اتصالات الکتروفیوژن باید در زیر سرپناه مناسب انجام شوند تا لولهها، اتصالات و تجهیزات از آب و هوای نامساعد محافظت شوند و از آلودگی توسط گرد و غبار، رطوبت و خاک جلوگیری شود.
مراحل فرآیند الکتروفیوژن
لولهها را به صورت مربع برش دهید. و لولهها را به طولی برابر. با عمق سوکت علامتگذاری کنید.قسمت علامتگذاری شده. از لوله را جدا کنید. تا تمام لایههای پلیاتیلن. اکسید شده. تا عمق مورد نیاز برداشته شوند. از یک خراشنده مکانیکی. یا چرخشی برای جدا کردن. لایههای پلیاتیلن استفاده کنید. از کاغذ سنباده استفاده نکنید. ناحیه جدا شده را با دستمال. جوشکاری الکلی تمیز کنید.
اتصالات الکتروفیوژن را. تا زمان نیاز برای مونتاژ. در کیسه پلاستیکی. بسته شده بگذارید. داخل اتصال را نتراشید. با یک پاککننده. تأیید شده. تمیز کنید. تا تمام گرد و غبار.خاک و رطوبت از بین برود.
لوله را تا علامتهای شاهد داخل کوپلینگ قرار دهید. مطمئن شوید که لولهها گرد هستند. و هنگام استفاده از لولههای پلیاتیلن کلاف. ممکن است برای از بین بردن بیضیشکلی. به گیرههای گردکننده نیاز باشد. مجموعه اتصال را با گیره ببندید.
مدار الکتریکی را وصل کنید و دستورالعملهای مربوط به جعبه کنترل برق خاص را دنبال کنید. شرایط استاندارد جوش را برای اندازه و نوع خاص اتصال تغییر ندهید.
اتصال را تا زمان خنک شدن کامل در مجموعه گیره نگه دارید.